Zuletzt gesucht
Suchtipps
Maßstab
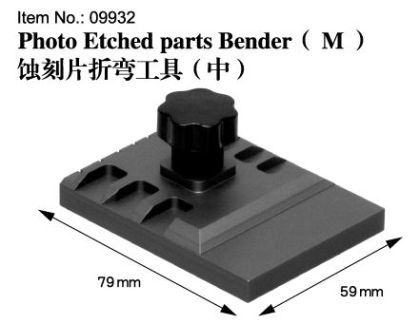
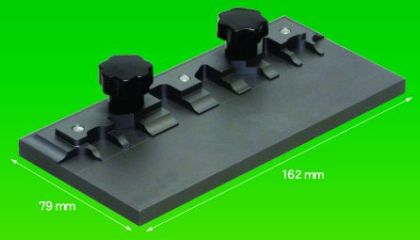
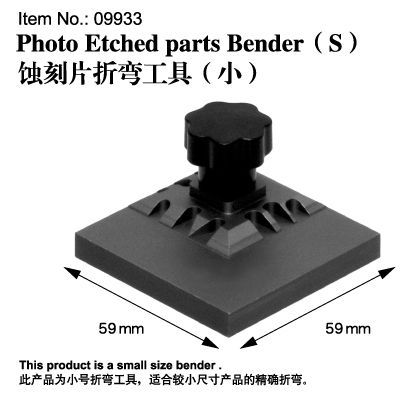
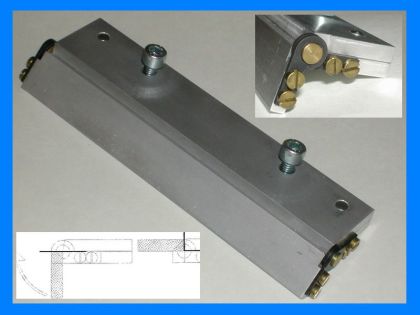
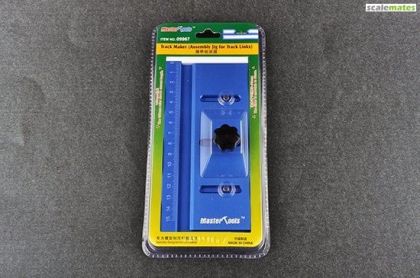
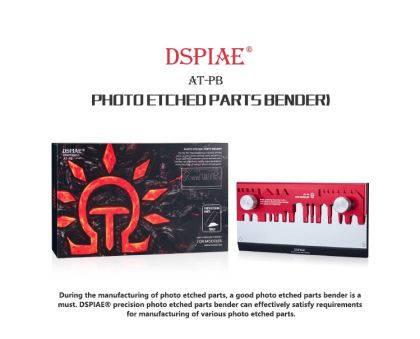
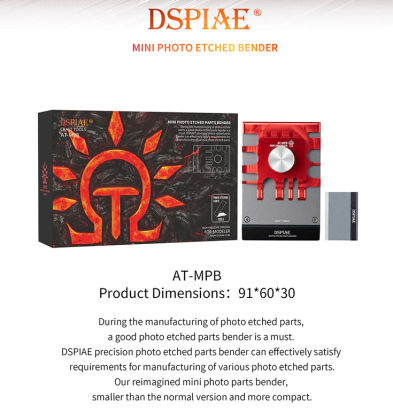
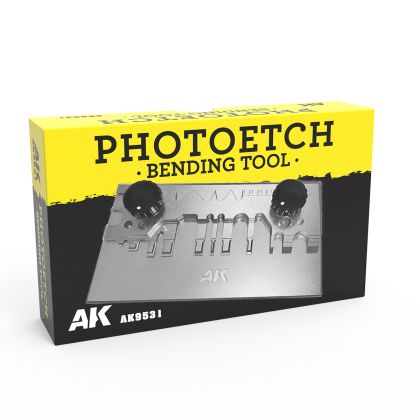
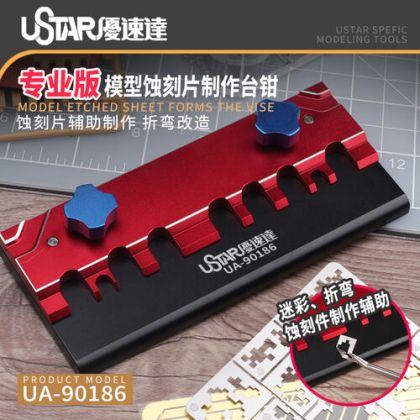
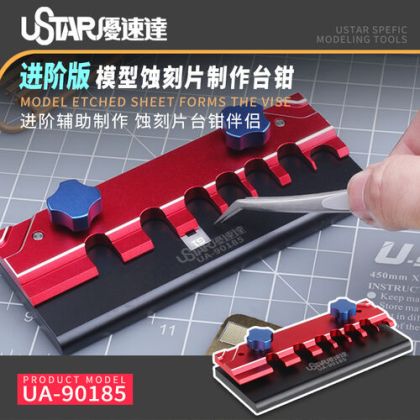
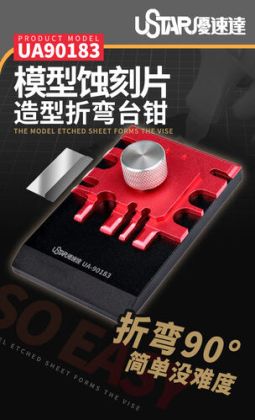
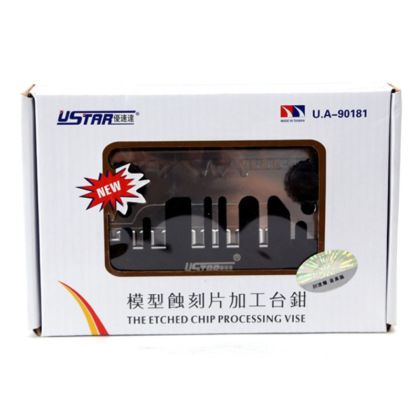
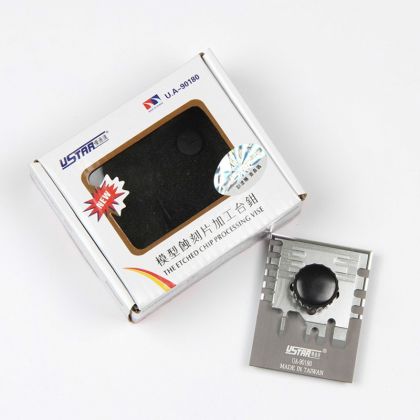
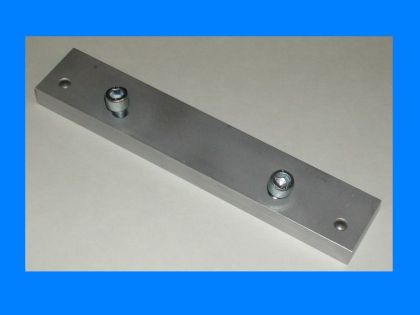
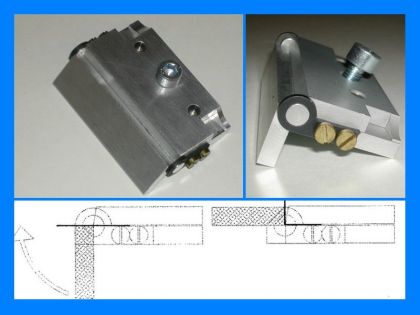
Ein Ätzteilbieger ist eine Vorrichtung aus zwei Flächen und einer Andruckschiene, zwischen denen das Blech unmittelbar an der Biegelinie geklemmt wird. Der freie Teil wird dann mit einem stumpfen Hebel oder einer Klinge angehoben, und es entsteht eine gerade Kante über die ganze Länge des Teils. Angeboten werden mehrere Arbeitslängen von kurzen Modellen für kleine Teile bis zu langen Versionen für Gurte und Zierleisten, in Ausführungen mit und ohne Hebel und mit einer oder zwei Spannschrauben.
Das Prinzip ist einfach und genau deshalb zuverlässig. Die untere Platte bildet die Auflage, die obere Schiene drückt das Blech an und lässt nur den Teil frei, der gebogen werden soll. Weil das Material exakt in der Linie geklemmt ist, faltet es sich nur dort, und der Rest bleibt gerade. Je genauer die beiden Flächen aufeinander passen, desto schärfer wird die Kante.
Kurze Bieger passen zu kleinen Teilen und lassen sich in der Hand halten. Längere Versionen bewältigen Gurte, Kotflügelkanten und lange Gitter, die sich abschnittweise nie gerade biegen ließen. Wer Schiffe oder Fahrzeuge mit langen Schutzkörben baut, profitiert vom längeren Werkzeug.
Die Variante mit Biegehebel hebt den freien Teil für Sie an und hält den Winkel über die ganze Länge konstant. Ohne Hebel führen Sie die Biegung von Hand mit einer stumpfen Klinge — bei kurzen Teilen ist das völlig ausreichend, bei langen Kanten hilft der Hebel jedoch deutlich.
Eine Schraube genügt für kleine Teile, zwei verteilen den Anpressdruck über die ganze Länge der Schiene, sodass das Blech nicht darunter wegwandert. Bei langen Teilen ist gleichmäßiger Druck entscheidend, sonst wellt sich die Kante.
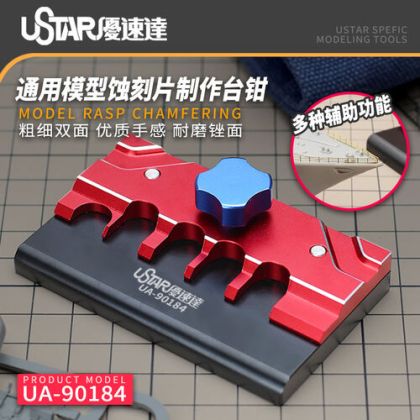
Ein Zubehör, das das Ätzteil beim Feilen, Rundbiegen oder Kleben hält. Die Arbeitsfläche ist meist eben und hart und dient damit auch als Stützplatte.
Legen Sie das Blech mit der geätzten Ritzlinie nach oben ein — die Biegung geht immer zu der Seite, an der das Material geschwächt ist. Richten Sie die Linie exakt an der Schienenkante aus, ziehen Sie fest und biegen Sie gleichmäßig. Arbeiten Sie die Biegung nicht durch wiederholtes Hin und Her nach: Metall härtet durch Kaltverformung aus und bricht nach dem dritten oder vierten Mal. Für die genaue Positionierung helfen Pinzetten, und gearbeitet wird unter einer Lupe.
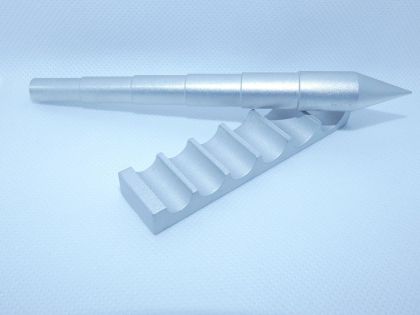
Soll aus dem Blech ein Zylinder oder ein fließender Bogen werden, übernimmt statt des Biegers ein Werkzeug aus dem Bereich Biegehilfen für Draht und Profile.